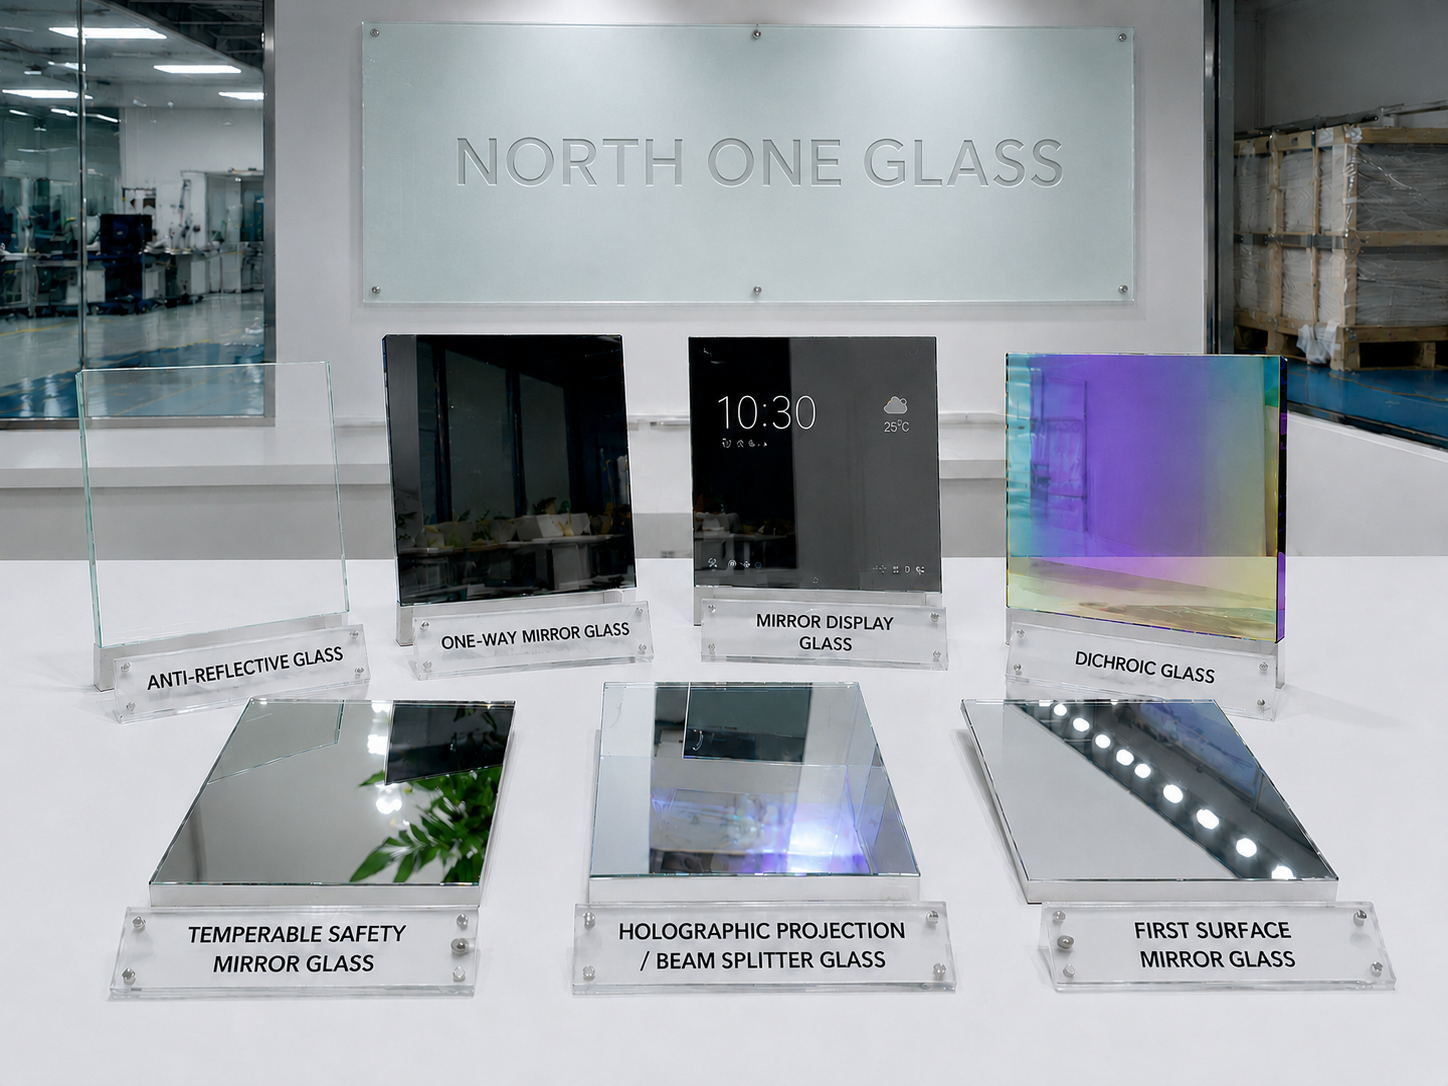
Как работает закаленное зеркало: производство, закалка и контроль качества
Закаленное зеркало заменяет традиционную серебряную или алюминиевую подложку зеркала твердым покрытием, напыленным в вакууме. Устойчивые к атмосферным воздействиям металлы и оксиды металлов равномерно наносятся на высококачественное флоат-стекло в сверхчистом вакууме. Поскольку не существует традиционной подложки, которая могла бы сгореть или отслоиться, стекло можно резать, шлифовать, сверлить, обрабатывать на станке с ЧПУ, а затем физически закалять при температуре выше 600°C.
Производственный процесс
| Шаг | Процесс | Цель качества |
|---|---|---|
| Выбор подложки | Прозрачное, серое или бронзовое флоат-стекло с низким содержанием железа | Контролирует базовый цвет, внешний вид и стоимость проекта. |
| Уборка | Очистка и сушка деионизированной водой | Подготавливает стекло к стабильной адгезии покрытия. |
| Вакуумное покрытие | Автономное вакуумное магнетронное распыление наносит слои твердого металла и оксида металла | Создает зеркальное отражение без использования обычной подложки. |
| Обработка | Резка, кромка, фаска, сверление, обработка на станках с ЧПУ, лазерное удаление покрытия или пескоструйная обработка по мере необходимости | Завершает все формовочные работы перед термообработкой. |
| Физическое закаливание | Высокотемпературный отпуск выше 600°С или примерно 600-700°С | Увеличивает прочность и обеспечивает более безопасное разрушение тупыми частицами. |
| Инспекция | Оптический контроль, контроль царапин, адгезии, цвета и атмосферных воздействий | Подтверждает, что покрытие выдержало обработку и маршрут проекта. |
Почему покрытие можно закалить
Традиционные зеркала состоят из слоев серебра или алюминия, защищенных краской на подложке. Эта конструкция может сгореть, отслоиться или почернеть во время высокотемпературного отпуска. В Temperable Mirror используется неорганическое твердое покрытие, приклеенное к стеклу. Покрытие разработано таким образом, чтобы избежать отслаивания, образования пузырей, обесцвечивания и сколов по краям во время утвержденного процесса обработки и отпуска.
Ключевые показатели эффективности
| Параметр | Подтвержденная стоимость | Значение покупателя |
|---|---|---|
| Стандартная оптика | Т0-5/Р70-75; обычный телевизор около 1,4% и Rv около 70,5% | Сильный зеркальный эффект с низким видимым пропусканием. |
| Царапинный тест | 5000 циклов с использованием стальной ваты 0000# под нагрузкой 1000 г | Поддерживает обработку, очистку и проверку долговечности поверхности. |
| Стабильность цвета | ΔE < 0,5 до и после отпуска | Большие панели остаются визуально однородными после обработки в печи. |
| Результат закалки | Сила увеличивается примерно в 3-5 раз; фрагменты становятся маленькими тупыми частицами | Повышает безопасность общественных и архитектурных объектов. |
| Устойчивость к атмосферным воздействиям | Устойчивость к кислотам, щелочам, соляным брызгам и наружным черным краям | Полезно для влажной, прибрежной, наружной и живописной местности. |
| Отчеты | Сторонние испытания SGS и CNAS в соответствии с предоставленным текстом | Покупатели могут запросить соответствующий отчет по выбранному заказу. |
Проблемы с качеством, которые необходимо проверить
- Разница в цвете до и после закалки.
- Отслаивание покрытия, вздутие, сколы по краям или образование черных краев.
- Царапины после обработки стальной ватой или имитации чистки.
- Проколы, пятна покрытия, помутнение, искажение или неравномерное отражение.
- Трещины в отверстиях, дефекты кромок или риск термического разрушения после сверления и отпуска.
- Коррозия от влаги или солевого тумана для ванных комнат, прибрежных и наружных проектов.
Утверждение образцов и партий
Для нового проекта утвердите образец после того же маршрута обработки, запланированного для массового производства. Если в проекте нужны отверстия, фаски, формы с ЧПУ, рамки или светодиодные каналы, не утверждайте только небольшой необработанный лист. Перед оптовым заказом проверьте резку, окантовку, закалку, внешний вид, устойчивость к царапинам, погружение в кислоту/щелочь и совместимость с очисткой.
Вопросы покупателей для поставщиков
- Это настоящее зеркало с закаленным покрытием или уже закаленное зеркало?
- Может ли покрытие выдержать резку, окантовку, сверление и физическую закалку?
- Каковы значения цвета до и после закалки?
- Какие отчеты о царапинах, адгезии, солевых брызгах и атмосферных воздействиях можно предоставить?
- Какая гарантия распространяется на необработанный лист и закаленное готовое зеркало?
- Что будет, если произойдет поломка транспорта?
Возможности North One Glass
North One Glass производит закаленные зеркала с индивидуальной резкой, обработкой кромок с ЧПУ, сверлением, лазерным удалением покрытия, ламинированием, конструкцией стеклопакетов и дополнительной интеграцией рамки/светодиодного модуля. Для проверки заказа используйте страницу контактов.
Часто задаваемые вопросы
Вопрос: Чем закаленное зеркало отличается от обычного зеркала?
Ответ: Маршрут нанесения покрытия предназначен для обработки перед физическим отпуском, тогда как обычная зеркальная подложка не может выдержать этот процесс.
В: Какую температуру выдерживает покрытие?
Ответ: В прилагаемом тексте указан высокотемпературный физический отпуск выше 600°C, а утвержденный технический контекст составляет около 600-700°C.
В: Что означает ΔE < 0,5?
О: Это означает, что цвет зеркала не имеет видимых отклонений цвета до и после закалки в соответствии с указанным сравнением.
Вопрос: Какой скретч-тест используется?
О: В прилагаемом тексте указано 5000 циклов возвратно-поступательного движения с использованием стальной ваты 0000# под нагрузкой 1000 г, без царапин, отслаивания или расслоения.
Вопрос: Могут ли покупатели запрашивать отчеты?
А: Да. Приведенный текст ссылается на сторонние испытания SGS и CNAS, поэтому покупатели должны запросить отчет, соответствующий их заказу.
Вопрос: Должны ли образцы подвергаться закалке перед утверждением?
А: Да. Если окончательный заказ будет закаленным, утвердите закаленный и обработанный образец, а не только необработанный лист.
Вопрос: Можно ли закалить любую форму?
О: Нет. Отверстия, выемки, размер, толщина, кромка и маршрут печи должны быть проверены перед производством.