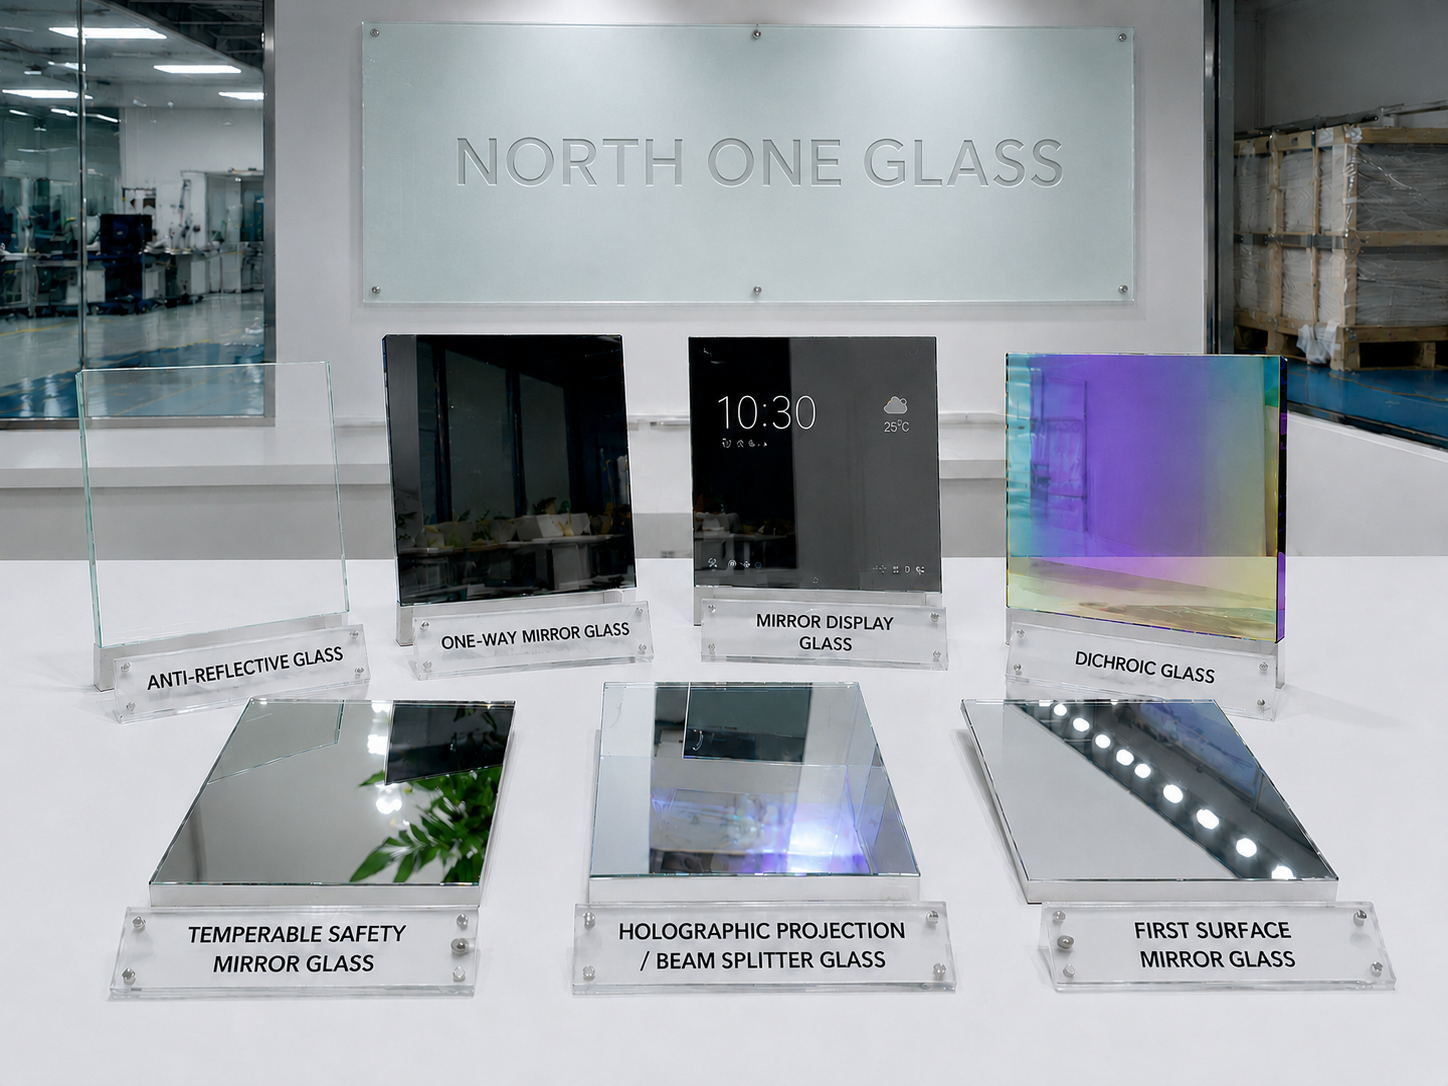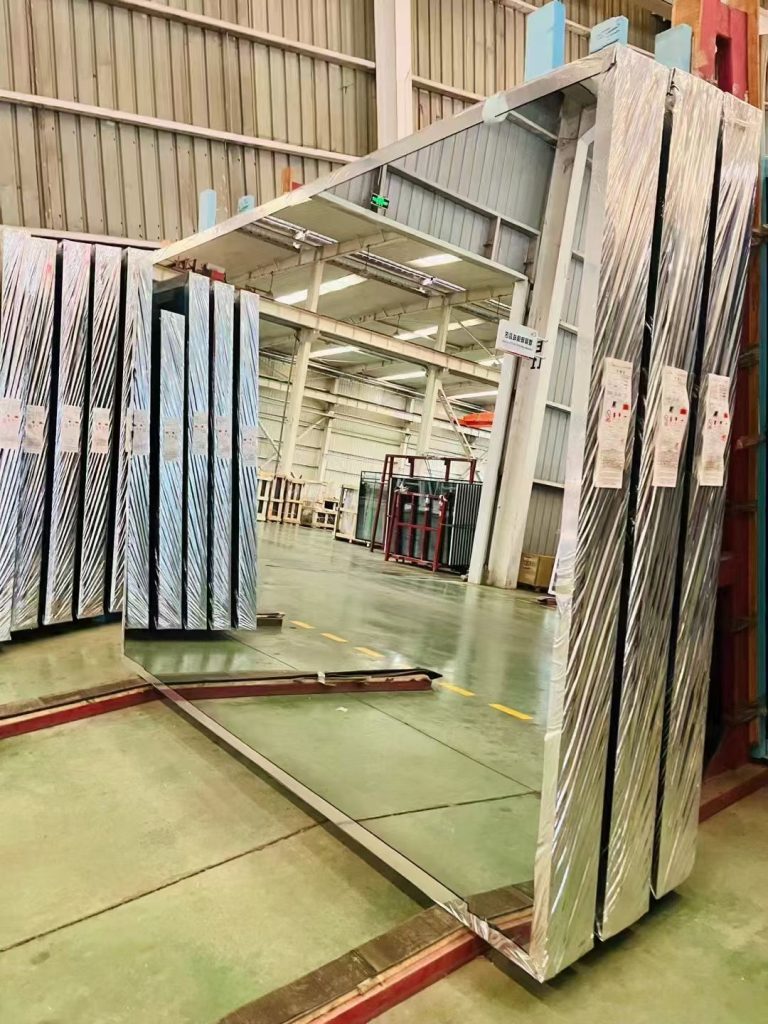
Comment fonctionne le miroir tempérable : fabrication, trempe et contrôle qualité
Le miroir tempérable fonctionne en remplaçant le support de miroir traditionnel en argent ou en aluminium par un revêtement dur pulvérisé sous vide. Les métaux et oxydes métalliques résistants aux intempéries sont déposés uniformément sur du verre flotté de haute qualité dans un vide ultra-propre. Puisqu'il n'y a pas de peinture de support conventionnelle à brûler ou à écailler, le verre peut être coupé, meulé, percé, traité CNC puis physiquement trempé à plus de 600 °C.
Processus de fabrication
| Étape | Processus | Objectif qualité |
|---|---|---|
| Sélection du substrat | Verre flotté à faible teneur en fer, clair, gris ou bronze | Contrôle la couleur de base, l’apparence et le coût du projet. |
| Nettoyage | Nettoyage et séchage à l'eau déminéralisée | Prépare le verre pour une adhérence stable du revêtement. |
| Revêtement sous vide | La pulvérisation magnétron sous vide hors ligne dépose des couches de métal dur et d'oxyde métallique | Crée un reflet miroir sans peinture de support ordinaire. |
| Traitement | Découpe, bordure, chanfreinage, perçage, façonnage CNC, décapage laser ou sablage selon besoins | Termine tous les travaux de forme avant le traitement thermique. |
| Trempe physique | Revenu à haute température supérieur à 600°C ou environ 600-700°C | Augmente la résistance et crée une rupture plus sûre des particules émoussées. |
| Inspection | Contrôles optiques, rayures, adhérence, couleurs et intempéries | Confirme que le revêtement a survécu au traitement et à l'itinéraire du projet. |
Pourquoi le revêtement peut être trempé
Les miroirs traditionnels reposent sur des couches d'argent ou d'aluminium protégées par une peinture de support. Cette construction peut brûler, peler ou noircir lors du revenu à haute température. Temperable Mirror utilise un revêtement dur inorganique lié au verre. Le revêtement est conçu pour éviter le pelage, la formation de cloques, la décoloration et l'écaillage des bords pendant le traitement et la trempe approuvés.
Valeurs de performance clés
| Paramètre | Valeur confirmée | Signification de l'acheteur |
|---|---|---|
| Optique standard | T0-5/R70-75 ; Tv commun environ 1,4% et Rv environ 70,5% | Fort effet miroir avec une faible transmission visible. |
| Test de rayures | 5 000 cycles avec de la laine d'acier 0000# sous une charge de 1 000 g | Prend en charge le traitement, le nettoyage et l’examen de la durabilité des surfaces. |
| Stabilité des couleurs | ΔE < 0,5 avant et après revenu | Les grands panneaux restent visuellement cohérents après le traitement au four. |
| Résultat de trempe | La force augmente environ 3 à 5 fois ; les fragments deviennent de petites particules contondantes | Améliore la sécurité pour les applications publiques et architecturales. |
| Résistance aux intempéries | Résistance aux acides, aux alcalis, aux brouillards salins et aux bords noirs en extérieur | Utile pour les applications humides, côtières, extérieures et dans les zones panoramiques. |
| Rapports | Tests tiers SGS et CNAS selon le texte fourni | Les acheteurs peuvent demander le rapport correspondant à la commande sélectionnée. |
Problèmes de qualité à vérifier
- Différence de couleur avant et après trempe.
- Pelage du revêtement, cloquage, écaillage des bords ou formation de bords noirs.
- Rayures après laine d'acier ou simulation de nettoyage.
- Sténopés, taches de revêtement, voile, distorsion ou réflexion inégale.
- Fissures de trous, défauts de bords ou risque de casse thermique après perçage et revenu.
- Corrosion due à l'humidité ou au brouillard salin pour les projets de salle de bains, côtiers et extérieurs.
Approbation des échantillons et des lots
Pour un nouveau projet, approuvez un échantillon après le même itinéraire de traitement prévu pour la production de masse. Si le projet nécessite des trous, des biseaux, des formes CNC, des cadres ou des canaux LED, n'approuvez pas seulement une petite feuille brute. Testez la découpe, les bordures, la trempe, l’apparence optique, la résistance aux rayures, l’immersion acide/alcali et la compatibilité de nettoyage avant de commander en gros.
Questions des acheteurs pour les fournisseurs
- S'agit-il d'un véritable miroir à revêtement trempable ou d'un miroir déjà trempé ?
- Le revêtement peut-il résister à la découpe, au délignage, au perçage et à la trempe physique ?
- Quelles sont les valeurs de couleur avant/après trempe ?
- Quels rapports de rayures, d'adhérence, de brouillard salin et d'altération peuvent être fournis ?
- Quelle garantie s'applique aux tôles brutes et aux miroirs finis trempés ?
- Que se passe-t-il en cas de casse lors du transport ?
Capacité North One Glass
North One Glass produit des miroirs tempérables avec découpe personnalisée, traitement des bords CNC, perçage, décapage au laser, laminage, construction IGU et intégration optionnelle de cadre/module LED. Pour examiner la commande, utilisez la page de contact.
FAQ
Q : Qu'est-ce qui différencie le miroir tempérable du miroir ordinaire ?
R : La voie de revêtement est conçue pour un traitement avant la trempe physique, alors que le support de miroir ordinaire ne peut pas tolérer ce processus.
Q : Quelle température le revêtement peut-il tolérer ?
R : Le texte fourni indique un revenu physique à haute température supérieur à 600°C, avec un contexte technique approuvé autour de 600-700°C.
Q : Que signifie ΔE < 0,5 ?
R : Cela signifie que la couleur du miroir ne présente aucun écart de couleur visible avant et après la trempe selon la comparaison indiquée.
Q : Quel test de grattage est utilisé ?
R : Le texte fourni indique 5 000 cycles alternatifs utilisant de la laine d’acier 0000# sous une charge de 1 000 g, sans rayures, pelage ou délaminage.
Q : Les acheteurs peuvent-ils demander des rapports ?
R : Oui. Le texte fourni fait référence aux tests tiers SGS et CNAS, et les acheteurs doivent demander le rapport correspondant à leur commande.
Q : Les échantillons doivent-ils être tempérés avant approbation ?
R : Oui. Si la commande finale doit être tempérée, approuvez un échantillon trempé et traité, pas seulement une feuille brute.
Q : Chaque forme peut-elle être trempée ?
R : Non. Les trous, les encoches, la taille, l'épaisseur, les bords et le tracé du four doivent être examinés avant la production.