Comment fonctionne le miroir de première surface : processus de fabrication et inspection de la qualité
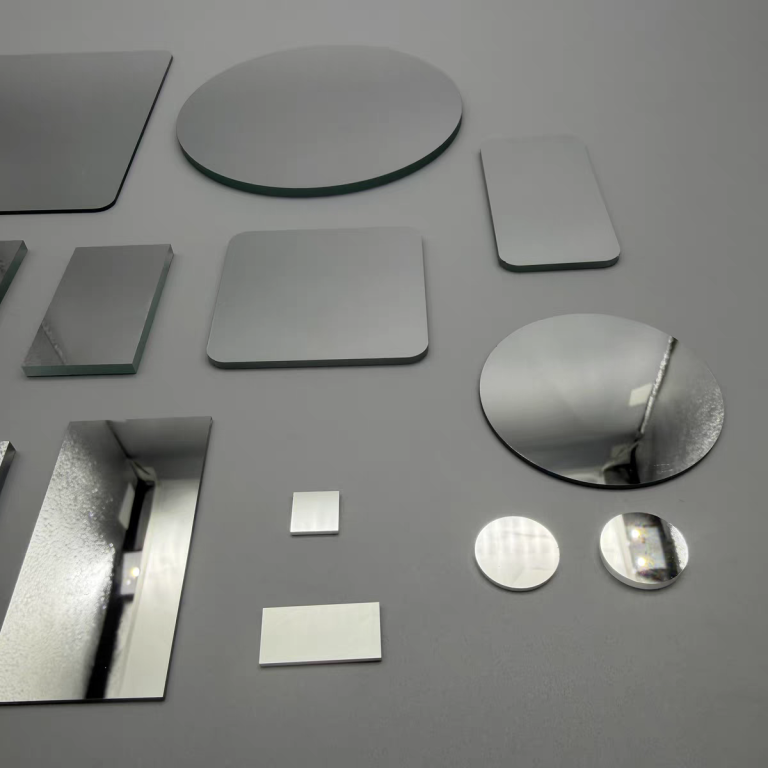
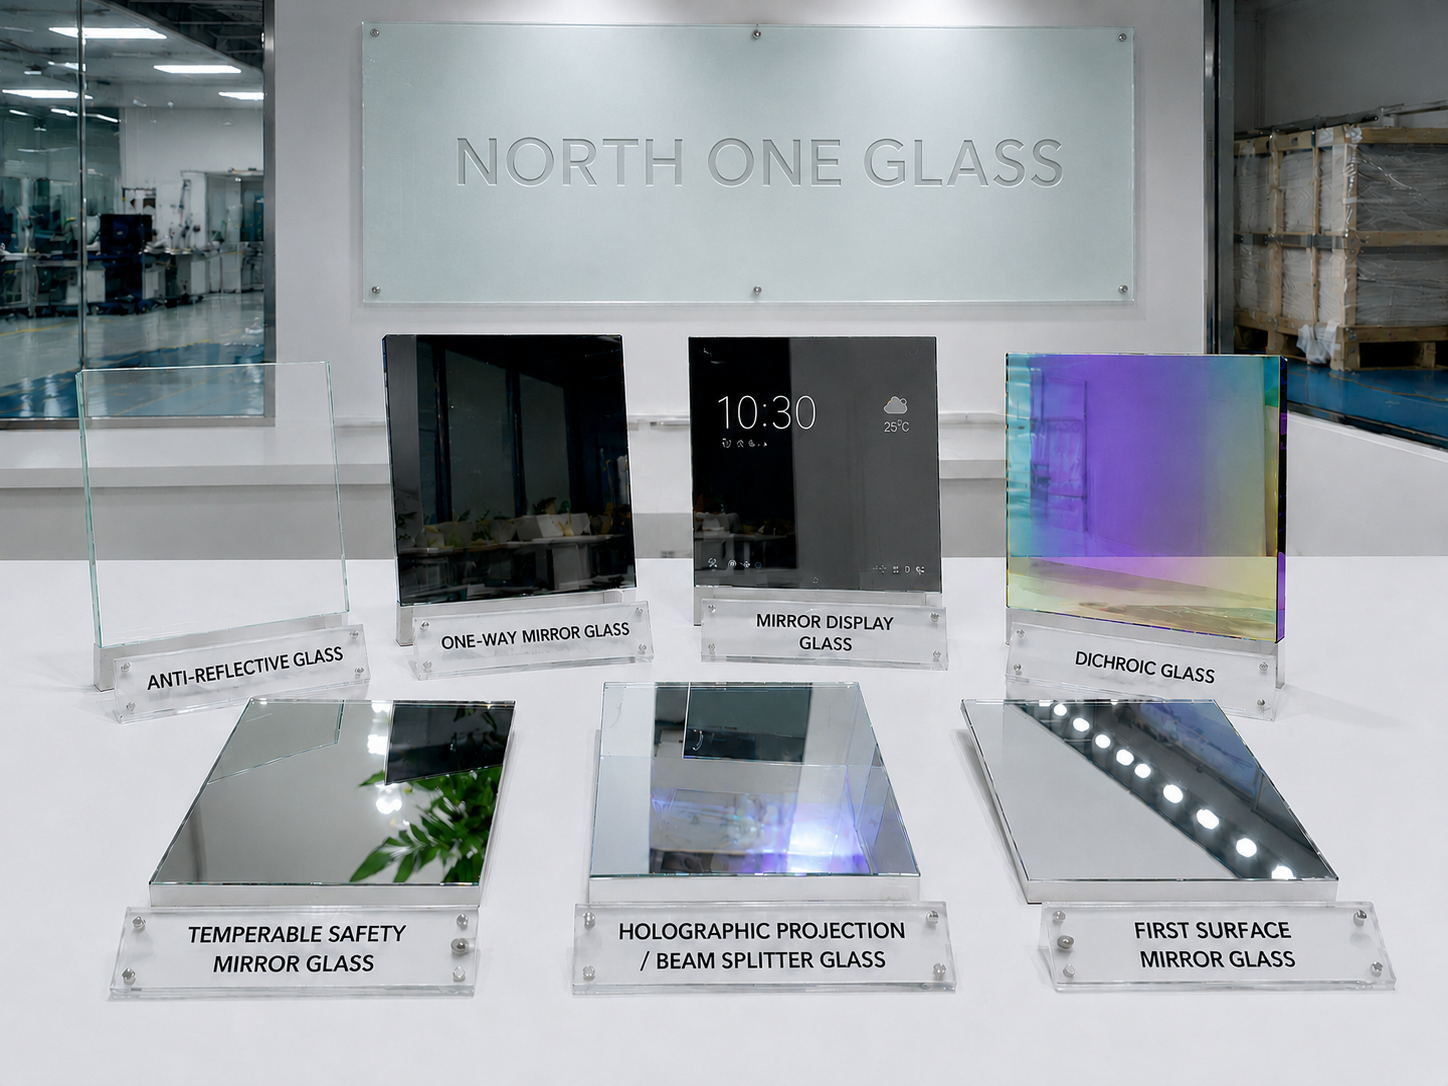
Un miroir de première surface fonctionne en plaçant le film optique à haute réflectance directement sur la face avant du verre. La lumière se reflète immédiatement sur la surface revêtue au lieu de traverser le verre avant d’être réfléchie. Cela supprime la réfraction secondaire et l’image fantôme associées aux miroirs de surface arrière ordinaires, c’est pourquoi les miroirs de première surface sont utilisés dans les systèmes de projection, de balayage, de HUD, de périscope et d’optique de précision.
Principe optique
Dans un miroir à couche arrière, la lumière traverse le verre, atteint le support réfléchissant puis revient à travers le verre. La surface avant du verre peut créer une faible réflexion secondaire et l’épaisseur du verre peut introduire une erreur de réfraction. Dans un miroir à première surface, le revêtement réfléchissant est la première surface optique que la lumière rencontre. Cela produit une image plus propre, une distorsion plus faible et une meilleure utilisation de l’énergie lumineuse.
Processus de fabrication
| Étape | Processus | Pourquoi c’est important |
|---|---|---|
| Sélection du substrat | Verre flotté de qualité automobile de haute qualité avec une grande planéité, sans bulles ni rayures | Les défauts de surface deviennent des défauts optiques après revêtement. |
| Nettoyage | Plusieurs étapes de nettoyage en profondeur à l’eau déminéralisée et séchage rapide | Une surface propre améliore l’adhérence du revêtement et la qualité visuelle. |
| Revêtement sous vide | La pulvérisation cathodique par réaction magnétron sous vide dépose le film optique sur la surface avant | Le revêtement crée 94–95% de réflexion visible et de réflexion sur la surface avant. |
| Contrôle des films | L’épaisseur et l’uniformité du film sont contrôlées sur toute la feuille | L’uniformité affecte la luminosité réfléchie et la cohérence optique. |
| Examen du traitement | Découpe sur mesure, découpe de forme, bordure, perçage et fabrication basée sur dessin | Les dimensions finies et les caractéristiques de montage doivent correspondre à l’ensemble optique. |
| Contrôle final | Contrôles de réflexion, de couleur LAB, d’épaisseur de film, d’uniformité et d’adhésion | Le contrôle des lots réduit les risques avant l’emballage et l’expédition. |
Paramètres clés que les acheteurs doivent comprendre
La réflexion visible décrit la quantité de lumière visible renvoyée par le miroir. La valeur confirmée de North One Glass atteint 94–95%. La couleur LAB aide à décrire la neutralité des couleurs réfléchies ; la couleur du miroir approuvée est proche du neutre/incolore. L’épaisseur et l’uniformité du film affectent une réflexion constante sur la feuille. L’adhérence est importante car le revêtement est exposé sur la surface avant et doit résister aux conditions d’assemblage et de nettoyage industrielles approuvées.
Problèmes de qualité courants
- Image fantôme : souvent provoquée par l’utilisation d’un miroir arrière alors qu’un miroir avant est requis.
- Sténopés ou vides de revêtement : petits défauts visibles pouvant affecter les chemins optiques ou la réflexion de l’affichage.
- Rayures : dommages de manipulation ou de nettoyage sur le revêtement exposé.
- Changement de couleur : la couleur réfléchie semble incohérente sur les feuilles ou les lots.
- Vague ou distorsion : la planéité du substrat, les contraintes de montage ou une épaisseur inadaptée affectent la précision de l’image réfléchie.
- Dommages aux bords : une mauvaise découpe, séparation ou emballage peut endommager les pièces finies.
Liste de contrôle d’inspection avant expédition
| Article d’inspection | Méthode confirmée ou chèque | Question de l’acheteur |
|---|---|---|
| Réflexion visible | Mesure au spectrophotomètre | Le fournisseur peut-il fournir une réflexion mesurée pour le lot ? |
| Couleur réfléchie | Mesure de la valeur chromatique en laboratoire | La couleur du miroir est-elle proche de la référence neutre homologuée ? |
| Épaisseur du film | Inspection d’instruments de précision | L’épaisseur du revêtement est-elle contrôlée et enregistrée ? |
| Uniformité | Contrôle de l’uniformité du revêtement | Les zones de bord et centrales sont-elles visuellement et optiquement cohérentes ? |
| Adhésion | Tests d’adhésion de hachures et d’adhérence de bandes | Le revêtement reste-t-il stable dans des conditions de manipulation approuvées ? |
| Défauts visuels | Inspection de surface avant emballage | Les rayures, les piqûres, les bulles et les éclats de bords sont-ils contrôlés ? |
Exemple de méthode de test
Testez l’échantillon sur le chemin optique réel lorsque cela est possible. Inspectez les images fantômes, la luminosité réfléchie, la couleur neutre, les défauts de surface, les contraintes de montage et l’accès au nettoyage. Si la commande nécessite des trous, des découpes en forme ou des tolérances strictes, testez un échantillon fini plutôt que seulement un coupon brut enduit.
Ce qu’il ne faut pas supposer
La source approuvée miroir de première surface n’indique pas la trempe, le laminage, la construction de verre isolant, les tests de laine d’acier à 5 000 cycles, les seuils de dommages laser, les courbes de réflexion spécifiques à la longueur d’onde, les certificats formels ou une réclamation extérieure de 20 ans. Ceux-ci ne doivent pas être copiés à partir d’autres familles de produits North One Glass ou de pages concurrentes. Si un projet nécessite l’un de ces éléments, demandez un examen technique spécifique au produit.
Force de production de verre North One
North One Glass utilise la pulvérisation magnétron sous vide, plusieurs épaisseurs et tailles de feuilles standard, un support de stock prêt pour les produits standard, un examen de découpe et de perçage personnalisé et une inspection optique par lots. Les liens vers les produits sont la catégorie miroir de première surface et le produit miroir de première surface à 94–95%. Pour les exigences d’inspection, contactez North One Glass.
Questions fréquentes
Q : Pourquoi le revêtement est-il appliqué sur la surface avant ?
R : L’application du revêtement sur la surface avant permet à la lumière de se réfléchir avant de traverser le verre, réduisant ainsi la réfraction secondaire et les images fantômes.
Q : Quel substrat est utilisé ?
R : La source approuvée indique un verre flotté de qualité automobile de haute qualité, avec une grande planéité, sans bulles ni rayures.
Q : Quel procédé de revêtement est utilisé ?
R : Le film optique à haute réflectance est appliqué par pulvérisation cathodique par réaction magnétron sous vide.
Q : Quelle réflexion peut-on atteindre ?
R : La réflexion de la lumière visible atteint 94–95% selon la référence approuvée miroir de première surface.
Q : Comment la couleur est-elle vérifiée ?
R : Les valeurs de couleur LAB sont mesurées et la couleur du miroir approuvée est proche du neutre/incolore.
Q : Comment l'adhérence est-elle vérifiée ?
R : L’inspection par lots comprend des tests d’adhérence par hachures croisées et des tests d’adhérence par ruban.
Q : Puis-je prétendre à une trempe ou à une durabilité extérieure ?
R : Pas de la source actuelle de miroir de première surface. Ces allégations nécessitent une confirmation distincte spécifique au produit.
Données actuelles et documents du produit
La réflexion principale ne traverse plus le verre avant d’atteindre le traitement, ce qui améliore le contrôle des doubles images. Une bonne réflexion visible ne suffit pas à qualifier un miroir pour l’interférométrie de précision ou les semi-conducteurs. Pour les systèmes sensibles, il faut convenir de la figure de surface, de la diffusion, de la résistance environnementale, de la bande et de l’angle.
| Paramètre | Référence ou objectif de conception |
|---|---|
| Conception optique | Traitement réfléchissant de première surface |
| Réflexion lumineuse | Environ 94–95% — référence indicative de la gamme |
| Bande de mesure | Bande visible à définir par l’acheteur |
| Surface optique | Planéité et erreur de pente propres à l’application |
| Images fantômes | La réflexion arrière principale du substrat est évitée |
| Substrats | Verre float de qualité ou verre optique sélectionné |
| Transformation | Découpe sur mesure et chants de précision si compatibles |
Les objectifs de conception et valeurs de référence publiés ne constituent pas des tolérances contractuelles de réception. Les performances dépendent du substrat, du traitement, de l’épaisseur et des conditions de mesure. Les critères de réception sont convenus à partir de l’échantillon approuvé et du rapport correspondant.